

 中文简体
Branschnyheter
Belgiska våfflormat: Inköpsguide för kommersiella våfflorköpare
Oct 05, 2026
En hotellgrupps frukostupphandlingsteam skickade en gång en förfrågan som var nästan komiskt kort: 800 enheter, 220–240 V, galler tillräckligt djupa för en 120 g smet, leverans inom tre veckor. Inget recept bifogat. Ingen mjölspecifikation. Det teamet förstod något som förstagångsköpare vanligtvis lär sig den hårda vägen: i kommersiell belgisk våfflor matproduktion sätter maskinen taket på kvalitet långt innan receptet gör det. Ett grunt rutnät förvandlar en belgisk våffla till en pannkaka med ett mönster inpressat. Ett långsamt värmeelement förvandlar ett skarpt skal till ett ångat centrum. Ett gångjärn som glider en halv millimeter ur riktning ger en blek sida och en bränd sida, batch efter batch, och ingen mängd receptjustering kommer att fixa det.
Den här guiden är skriven för de personer som faktiskt skriver av sig på det köpet: varumärkesägare, importörer, kanalköpare, produktchefer och team med privata märken. Den tar upp vad belgisk våfflor mat verkligen kräver av hårdvara, hur maskinerna är byggda inuti, vilka specifikationer som ska mätas i en leverantörs verkstad och var de tysta kostnaderna gömmer sig. Victor Electric Appliance Technology Co., Ltd. (Ningbo Victor Electrical Technology Co., Ltd.) har utvecklat och tillverkat våfflor sedan 2021 som en del av ett bredare sortiment av köksmaskiner som även inkluderar kaffemaskiner, rökfria grillpannor inomhus och ångkokare, så exemplen nedan kommer från produktionsgolvserfarenhet snarare än katalogkopia.
Varför belgiska våfflor matkvalitet börjar med gallerplattan
Om du bara har tid att kontrollera en sak på en provmaskin, kolla rutnätet. Ett belgiskt våffelgaller är vanligtvis 16 mm till 18 mm djupt, ungefär dubbelt så djupt som ett standardamerikanskt våffelgaller på 8 mm till 10 mm. Den skillnaden är inte dekorativ. Den extra volymen gör att en smet på 90 g till 130 g kan expandera uppåt utan att svämma över kanten, skapar en högre ficka som håller ångan tillräckligt länge för att ställa in den inre strukturen, och håller den yttre ytan i kontakt med värmeplattan tillräckligt länge för att bygga ett torrt, knaprigt skal medan smulan förblir öppen. När ett märke försöker sälja en "belgisk" våffla gjord på en ytlig tallrik, blir resultatet en tät, vaniljsåsliknande skiva med ett grunt avtryck, och återkommande inköp drabbas inom en enda säsong.
Enbart rutnätsdjup räcker inte. Ytterligare tre variabler avgör om maskinen kan hålla kvalitet över ett skift:
- Tallrikens massa och material. Pressgjutna aluminiumplåtar absorberar och avger värme mycket jämnare än tunna stansade plåtar. Magnesium-aluminiumlegeringsplattor är lättare för samma styvhet, vilket spelar roll i en roterande eller vändmekanism där hela enheten svänger 180 grader dussintals gånger per timme.
- Watt per enhet plattarea. Hushållsmaskiner kör vanligtvis 1 000 W till 1 500 W. Kommersiella och semi-kommersiella maskiner har i allmänhet mellan 1 500 W och 2 200 W. Antalet som spelar roll är watt dividerat med användbar bakyta, inte rubrikeffekten på etiketten.
- Återhämtningstid. Detta är den tid det tar för plåten att återgå till inställd temperatur efter en kall smet. En maskin med generös plåtmassa och tillräcklig effekt kan återhämta sig på 20 till 30 sekunder; en lätt maskin kan ta 60 sekunder eller mer, vilket är exakt där färginkonsekvensen mellan den första och fjärde våfflan kommer ifrån.
Gallerdjup, tallrikmassa och värmeåtervinning avgör tillsammans om en belgisk våffla kan tillverkas konsekvent, och ingen av dem kan kompenseras genom att anpassa receptet.
Två distinkta belgiska våfflor mattraditioner: Bryssel och Liège
Köpare frågar ofta efter "en belgisk våffelbryggare" utan att inse att de två klassiska belgiska stilarna kräver olika plattgeometri, olika temperaturbeteende och olika förpackningar. Brysselstil är den lättare, rektangulära våfflor med djupa fickor som oftast serveras med strösocker, vispgrädde, jordgubbar eller chokladsås och äts med kniv och gaffel. Liège-stil är tätare, sötare och oregelbunden i konturerna, gjord av en briocheliknande deg översållad med pärlsocker som karamelliseras mot tallriken och skapar ett lite krispigt, segt yttre; det äts normalt från handen utan pålägg.
| Attribut | Bryssel stil | Liège stil | Standard amerikansk våffla |
|---|---|---|---|
| Typiskt rutnätsdjup | 16–18 mm | 13–16 mm, ofta rund eller oval | 8–10 mm |
| Basblandning | Jäst eller vispad äggsmet | Deg med pärlsocker | Kemikaliejäst smet |
| Sötma | Ljus; sötma kommer från pålägg | Hög; socker är inuti degen | Medium till hög |
| Hur det serveras | Pläterad, med pålägg, bestick | Handhållen, ofta inlindad | Pläterad eller fryst detaljhandel |
| Smet eller degvikt | 90–130 g per våffla | 80–110 g per våffla | 60–90 g per våffla |
| Huvudsaklig hårdvarukonsekvens | Djupa tallrikar, stark värmeåtervinning, bra släpp | Tallrikyta som tål sockerkaramellisering och rengör lätt | Grunda tallrikar, snabba cykeltider |
Den praktiska konsekvensen för ett köpbeslut är okomplicerad. Ett Liège-program behöver en tallrikbeläggning som kan överleva upprepad kontakt med smält socker och en rengöringsrutin som tar bort karamell innan den förkolas. Ett Brysselprogram behöver plåtdjup och värmeåtervinning, eftersom smeten är blötare och hällen större. Att beställa en maskin för att täcka båda stilarna innebär vanligtvis att kompromissa med en av dem.
Att välja mellan Bryssel och Liège innan man skriver maskinspecifikationen förhindrar det dyraste misstaget i den här kategorin: att köpa en maskin som inte är särskilt bra stil.
Inuti en belgisk våffelmaskin: Uppvärmning, gångjärnsgeometri och beläggning
Värmekrets och temperaturkontroll
En våffelbryggare är ett termiskt system med sluten slinga. Två värmeelement, ett i den övre plattan och ett i den nedre, styrs av en termostat. Billiga maskiner använder en bimetalltermostat med ett brett dödband; bättre maskiner använder en NTC-termistor med elektronisk styrning, som håller plattan inom ungefär plus eller minus 5 °C istället för plus eller minus 15 °C. Det synliga resultatet av ett brett dött band är inkonsekvent brunfärgning: den första våfflan efter att klarlampan tänds är blek, nästa är mörk och operatörerna börjar kompensera genom att öppna locket vid slumpmässiga ögonblick. För en detaljerad genomgång av sekvensen från kallstart till klarsignal, webbplatsens tekniska anteckning om arbetsprincipen för en våffelbryggare bryter ned cykeln steg för steg.
Gångjärnsgeometri: varför rotation och vändning existerar
I en maskin med fast plåt sitter smeten helt enkelt i det nedre gallret och breder ut sig under sin egen vikt. När locket stängs trycks smeten utåt från mitten, så kanterna är ofta tunnare och mörkare än mitten. Vändnings- och rotationsmekanismer löser detta mekaniskt. Genom att vrida plåtarna 180 grader kan tyngdkraften dra smeten jämnt in i båda gallren och producerar en symmetrisk våffla med matchad topp- och bottenbruning. Vertikala flipdesigner uppnår samma resultat samtidigt som de tar mindre bänkutrymme, vilket är viktigt på kaféer med begränsad arbetsyta. En roterande mekanism som drivs av en motor är det mest repeterbara alternativet vid högvolymservice, eftersom operatören inte behöver komma ihåg att vrida maskinen i rätt ögonblick.
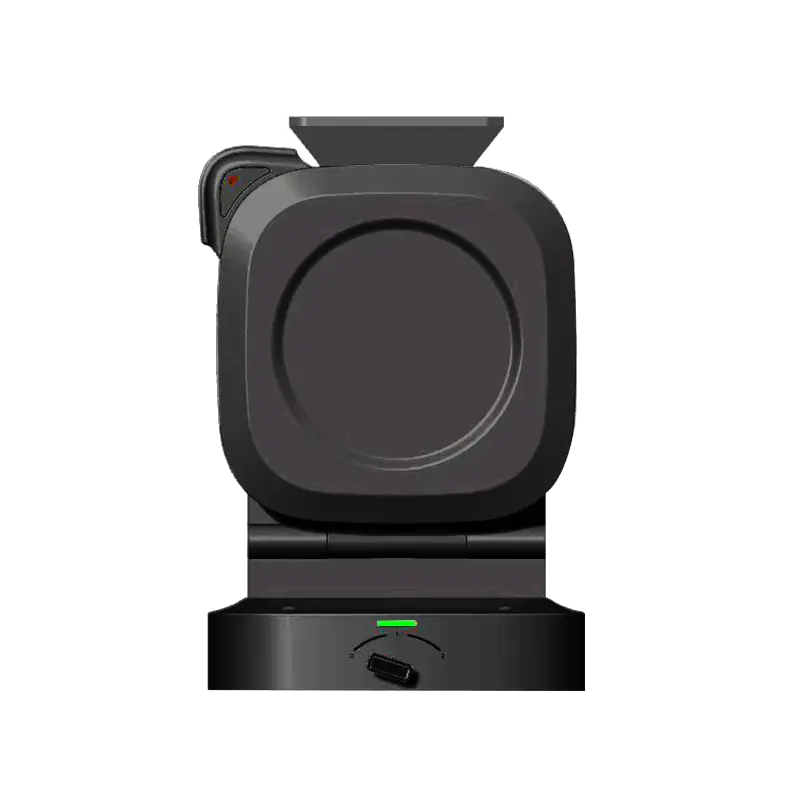 2-sidig fyrkantig roterande våffelbryggare Enkelt utseende, stilrent och generöst. Vertikal matning, full och enhetlig. Kantförsegling för att förhindra översvämning och förhindra vätskeläckage. Tvånivåmedling, automatisk... Visa produkt →
Maskiner i denna klass parar vanligtvis en tvåsidig fyrkantig roterande enhet med en timer och en belagd formgjuten platta, och de är det format som oftast väljs för hotellfrukostlinjer och dessertdiskar där två eller tre våfflor måste produceras per minut under en rusning.
Non-stick beläggning och plåtkonstruktion
Beläggningar appliceras vanligtvis vid 20 till 35 mikron i två eller tre lager. Standard PTFE-system släpper rent och hanterar typisk smetkemi bra. Keramiska och sol-gel-beläggningar motstår repor bättre men kan förlora släppprestanda tidigare om operatörer använder metalltång. I båda fallen är felläget detsamma: när beläggningen börjar flagna fastnar smeten, operatören skrapar hårdare och plattan bryts ned snabbt. Avtagbara plåtdesigner förändrar underhållsekonomin helt, eftersom en sliten plåt kan bytas ut utan att skrota apparaten.
Elektronisk temperaturkontroll och ett roterande eller vändbart gångjärn är de två funktionerna som mest direkt omvandlar en våffelbryggare från en hushållsapparat till ett produktionsverktyg.
Cykeltid, genomströmning och vad siffrorna betyder i tjänst
Cykeltiden är den enda siffran som avgör hur många maskiner en plats behöver, och den varierar mycket mer mellan maskinklasser än vad köpare förväntar sig. Diagrammet nedan visar typiska gräddningscykler mätt från en kall smet till en släppt våffla, baserat på en 110 g Bryssel-liknande upphällning vid en tallrikstemperatur på cirka 190 °C. Behandla värdena som planeringsintervall snarare än fasta löften, eftersom smetens återfuktning, sockerhalt och startplattans temperatur alla förändrar resultatet.
Typisk gräddningscykel efter maskinklass (110 g häll i Brysselstil, ca 190 °C plåt)
Tre saker sticker ut från denna distribution. För det första är gapet mellan den snabbaste och långsammaste klassen mer än dubbelt, vilket innebär att samma frukostbehov kan kräva två eller fem maskiner beroende på vilket format som väljs. För det andra handlar skillnaden inte bara om värmekraft; de roterande och vändbara formaten minskar också den dödtid som en operatör spenderar på att vänta på att locket ska öppnas i rätt ögonblick, så arbetseffektiviteten förbättras tillsammans med genomströmningen. För det tredje tenderar återhämtningsintervallet mellan hällningar att vidgas snabbare på lättare maskiner, så en enhet som ser adekvat ut på pappret vid frukostöppning kan hamna på efterkälken vid toppen av serviceperioden. När man planerar kapacitet är det säkrare att modellera genomströmningen av den fjärde våfflorna i följd snarare än den första, och att ha en standby-maskin på plats för platser som serverar mer än ungefär 150 våfflor per dag.
Kapaciteten bör alltid planeras på den fjärde våfflorna i följd, inte den första, eftersom värmeåtervinning snarare än toppeffekt avgör den verkliga genomströmningen.
Kommersiella format av belgiska våfflor mat och den utrustning var och en behöver
Belgiska våfflor rör sig genom väldigt olika kommersiella kanaler, och varje kanal kräver sin egen utrustningslogik. Att förstå vilken kanal du tillhandahåller är det snabbaste sättet att begränsa en specifikation.
Frysta och kylda butiksvåfflor
Industriell produktion av frysta våfflor körs på kontinuerliga tunnelugnar snarare än gångjärnsförsedda apparater. Prioriteringarna där är enhetliga bakningsprofiler och snabb frysning, och utrustningsinköpet är ett anläggningstekniskt projekt snarare än en apparatorder. Detta segment överlappar sällan de bordsmaskiner som diskuteras här, men det är värt att nämna det tydligt så att köpare inte blandar ihop de två leveranskedjorna.
Hotellfrukostbufféer och catering
En hotellfrukoststation behöver maskiner som överlever daglig användning av roterande personal med minimal utbildning. Det innebär tydliga klarindikatorer, tidsinställda gräddningscykler, plåtar som släpper pålitligt och en design som snabbt kan torkas av. Volymen är måttlig men kontinuerlig, så en roterande maskin med stark värmeåtervinning är oftast det bättre valet än en snabb maskin som driver i temperatur.
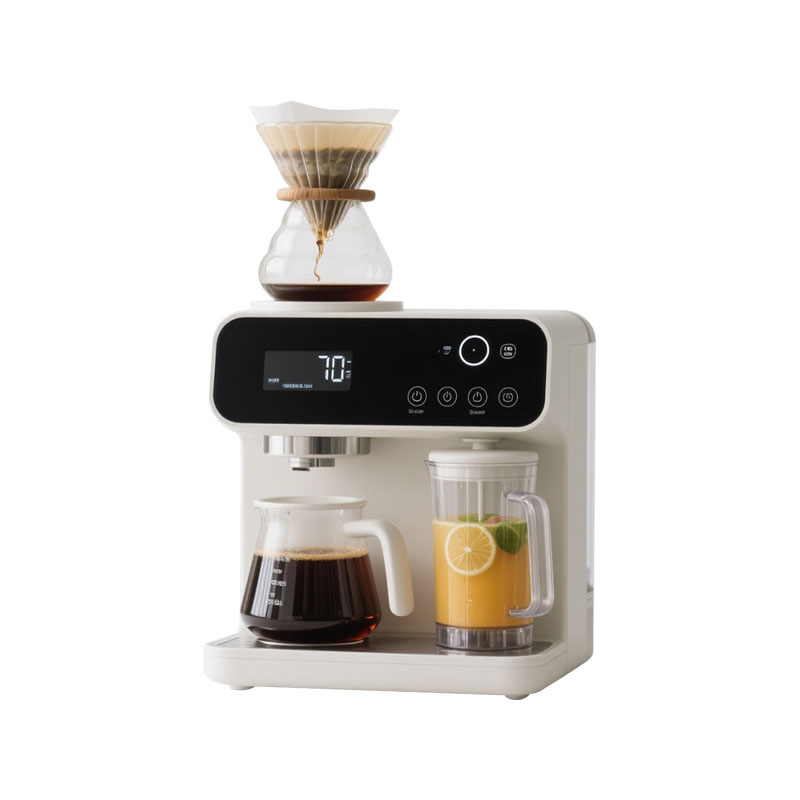 Stor kapacitet droppfilter multifunktionell kaffemaskin 1. Hög effektivitet och stor kapacitet: 1,8L transparent vattentank, kan brygga 12 koppar kaffe på en gång, kommersiell flödespump kan uppnå snabb extraktion på 5 mi... Visa produkt →
Frukostutrustning köps normalt i klungor, och en våffelstation står nästan alltid bredvid en kaffestation. Köpare som bygger en komplett buffélinje köper ofta en stor kapacitet droppfilterkaffemaskin i samma beställning, vilket minskar fraktkostnaden, förenklar reservdelslistan och håller diskens visuella språk konsekvent.
Caféer, dessertbutiker och gatukiosker
Dessa operatörer lever på högtrafik. En kiosk som säljer handhållna Liège-våfflor behöver en maskin som går oavbrutet i två timmar med snabba vändningar och enkel borttagning av kola. Ett dessertcafé som pläderar Brysselvåfflor behöver konsekvent bryning för fotografisk presentation och en maskin vars toppplatta kan justeras eller bytas ut.
Leverantörer av smet och premix
Leverantörer av belgisk våffelpremix och färdig att hälla smet har ett ovanligt intresse för hårdvara: deras produktprestanda bedöms utifrån utrustning som de inte kontrollerar. En förblandning formulerad för ett 18 mm galler beter sig annorlunda på en 14 mm tallrik, och en smet som hälls bra vid 185 °C kan brinna vid 205 °C. Seriösa premixleverantörer anger maskinparametrarna på förpackningen, och vissa tillhandahåller maskiner tillsammans med sina blandningar för att låsa in det avsedda resultatet.
Att identifiera försäljningskanalen innan du väljer maskin tar bort den mesta osäkerheten i specifikationerna, eftersom varje kanal belönar en annan balans mellan genomströmning, hållbarhet och presentationskvalitet.
Hur man utvärderar en belgisk våfflortillverkare eller leverantör
När specifikationen är tydlig blir leverantörsutvärdering det avgörande steget. Prisskillnader mellan offerter på 20 till 30 procent förklaras vanligtvis av plåtmaterial, termostattyp, beläggningstjocklek och om leverantören kontrollerar sina egna verktyg. Tabellen nedan listar de kontroller som skiljer en stabil långsiktig partner från en enbart monteringshandlare.
| Kontrollera | Vad ska man leta efter | Varför det spelar roll kommersiellt |
|---|---|---|
| Eget verktyg och pressgjutning | Egen formtillverkning och bearbetning av magnesium-aluminiumkomponenter | Verktygsändringar, revideringar av plåtgeometrin och reservplåtsförsörjning är alla under kontroll istället för att vara beroende av en tredje part |
| Försörjningskedja för beläggning | Känt beläggningsmärke, angiven mikrontjocklek, dokumenterad härdningsprocess | Bestämmer släppprestanda och apparatens realistiska livslängd |
| In-line elektrisk testning | Hi-pot, jordkontinuitet och läckströmskontroller på varje enhet | Minskar risken för att försändelsen avvisas vid destinationstullen eller detaljhandelns QC |
| Termostatkalibrering | Registrerad platttemperatur vid börvärdet, med toleransintervall | Konsekvent brunfärgning över ett produktionsparti och över säsonger |
| Förpackning och dropptestning | Kartongtestning i ISTA-stil, hörnskydd, bibehållande av tillbehör | Ytskador och böjda gångjärn är bland de vanligaste garantianspråken |
| Reservdelspolicy | Tillgänglighet av plattor, termostater, knoppar och fötter under en bestämd period | Skyddar varumärkets eftermarknadsrykte på marknader med lång produktlivslängd |
| Dokumenterad produktionsprocess | Publicerade rutiner för tillverkning, testning och kvalitetskontroll | Ger köparen något konkret att granska snarare än en muntlig försäkran |
Webbplatsbesök har större betydelse här än i de flesta apparatkategorier, eftersom fellägena är fysiska. Be att få se pressgjutningsområdet, beläggningslinjen och testbänken i slutet av linjen. Fråga hur leverantören mäter plattans planhet och be att få se mätaren. En tillverkare med en verklig verktygsbutik kommer att svara på dessa frågor i specifika siffror; ett handelsföretag kommer att svara i allmänhet. Företagets tillverknings- och kvalitetskontrollprocess är en användbar utgångspunkt för hur ett ordentligt dokumenterat produktionsflöde ser ut och det är värt att jämföra det flödet med det man observerar på plats.
För köpare som lägger volymbeställningar är tre kommersiella frågor lika viktiga som de tekniska: vad är den realistiska ledtiden för en upprepad beställning, hur mycket av apparaten som tillverkas internt kontra outsourcad, och vad händer om en beläggningssats inte klarar ett saltspray- eller vidhäftningstest. Leverantörer som svarar på alla tre utan att tveka är oftast de som håller leveranslöften under högsäsong.
Plåtverktyg och beläggningskontroll är de två funktionerna som avgör om en tillverkare av våfflor kan stödja ett varumärke i flera år snarare än för en enda behållare.
OEM- och ODM-program: Från mögel till färdig apparat
De flesta internationella köpare som går in i denna kategori vill inte ha en befintlig katalogmodell med en ny logotyp. De vill ha en maskin som passar deras varumärkes position, marknadens spännings- och stickproppsstandard och deras förpackningsidentitet. Det är en OEM- eller ODM-konversation, och den börjar långt före konstverket.
Vad ett ODM-program brukar leverera
I ett ODM-arrangemang äger tillverkaren redan beprövade plattformsdesigner och anpassar dem. Ändringar är vanligtvis begränsade till husets färg och finish, handtags- och rattdesign, kontrollpanellayout, timer- eller displaykonfiguration, plåtgeometri inom den befintliga verktygsfamiljen, spänning och frekvens, kontakttyp, sladdlängd och förpackning. Den här vägen är snabbare och billigare eftersom ingen ny form skärs, och den passar varumärken som vill gå från provgodkännande till en första leverans inom några månader.
Vad ett OEM-program tillför
Ett komplett OEM-program börjar med en ny form. Det innebär en längre utvecklingsperiod, en verktygsinvestering och en mycket närmare ingenjörsrelation. Det innebär också att köparen kan styra plåtdjup, rutmönster, gångjärnsarkitektur och placeringen av ångventilerna, som alla direkt formar den slutliga våfflorna. Varumärken som bygger en distinkt produkt, eller en maskin avsedd att paras ihop med en egen smet eller premix, går i allmänhet denna väg.
Där materiell förmåga förändrar ekvationen
En tillverkare som även bearbetar magnesium-aluminiumformar och halvfasta magnesium-aluminiumkomponenter kan gå snabbare vid plåtrevisioner, eftersom verktygen och detaljproduktionen sitter i samma organisation. För en köpare innebär det kortare iterationscykler under utvecklingen och ett mer tillförlitligt utbud av ersättningsplåtar efter lanseringen. Det är ett av få leverantörsattribut som förbättrar både utvecklingsfasen och den tioåriga eftermarknadsfasen.
Välj ODM när hastigheten till marknaden är viktigast, och OEM när själva plåtgeometrin är en del av varumärkets produktlöfte.
Upphandlingsrisker som sällan förekommer i en offert
De flesta inköpsproblem i denna kategori är förutsägbara, och de syns nästan aldrig i priskolumnen. Följande lista täcker de problem som genererar de flesta anspråk, returer och återkrav.
- Plattvarp efter upprepad termisk cykling. Tunna tallrikar eller inkonsekvent gjutkvalitet gör att plattan böjer sig, så att locket inte längre stängs jämnt och bryningen blir skev. Fråga efter plåttjockleken och gjutmetoden.
- Beläggningsfel inom garantiperioden. Ofta spåras till en underhärdad beläggning eller en platta som inte var ordentligt förberedd före sprutning. Ett saltspray- eller vidhäftningstestresultat bör finnas tillgängligt på begäran.
- Termostatdrift mellan produktionssatser. Två behållare från samma leverantör kan bete sig olika om kalibrering inte registreras per parti. Ange en kalibreringspost och ett toleransintervall.
- Spänning och stickpropp stämmer inte överens. Särskilt vanligt när en köpare köper in en 220–240 V-modell för en marknad som också säljer 120 V. Både värmeelementet och termostaten måste vara anpassade till destinationsmarknaden, inte bara kontakten.
- Förpackningar som överlever fabriken men inte hamnen. Gångjärn, handtag och kontrollknappar är de vanliga olycksfallen. Droptestning på den faktiska exportkartongen, inte en prototyplåda, är den enda meningsfulla kontrollen.
- Reservskylt otillgänglig efter att modellen har upphört. En beläggning som slits ut på två år blir ett varumärkesproblem om ersättningsplåtar inte kan levereras. Förhandla ett reservdelsåtagande skriftligt.
- Inkonsekvent tillbehörsinnehåll. Mätkoppar, tång, droppbrickor och bruksanvisningar byts ofta ut mellan partierna. Lås tillbehörslistan i specifikationsbladet.
Ingen av dessa risker kräver exotisk ingenjörskonst för att förhindra. De kräver en leverantör med en dokumenterad process och en köpare som anger mätbara acceptanskriterier snarare än att beskriva det önskade resultatet i adjektiv.
Varje återkommande garantianspråk i denna kategori går tillbaka till en specifikation som aldrig skrevs ner som ett mätbart värde.
Rengöring, skötsel och underhållsrutinen som skyddar beläggningen
Hur en våffelbryggare rengörs i drift avgör hur länge beläggningen håller, och det avgör i sin tur den totala ägandekostnaden. Reglerna är enkla men ignoreras ofta i hektiska kök.
- Låt plattorna svalna till en varm, inte het, temperatur innan du torkar dem. Termisk chock är en vanlig orsak till blåsor i beläggningen.
- Använd en mjuk trasa eller nylonborste med varmt vatten och ett milt rengöringsmedel. Metallspadar och slipkuddar tar bort beläggningen på en vecka av tung användning.
- Ta bort sockerkolan medan den fortfarande är varm. När det förkolnas binder det till beläggningen och kräver aggressiv rengöring för att avlägsnas.
- För löstagbara plattor, tvätta plattorna separat och torka dem helt innan de sätts tillbaka, så att fukt inte når terminalområdet.
- Kontrollera gångjärnsspänningen och lockets inriktning varje månad. Ett löst gångjärn gör att plattorna möts ojämnt, vilket tyst ändrar brunningen över hela gallret.
- Förvara maskiner med locket lätt öppet för att förhindra att beläggningen trycks ihop mot sig själv och för att tillåta luftflöde.
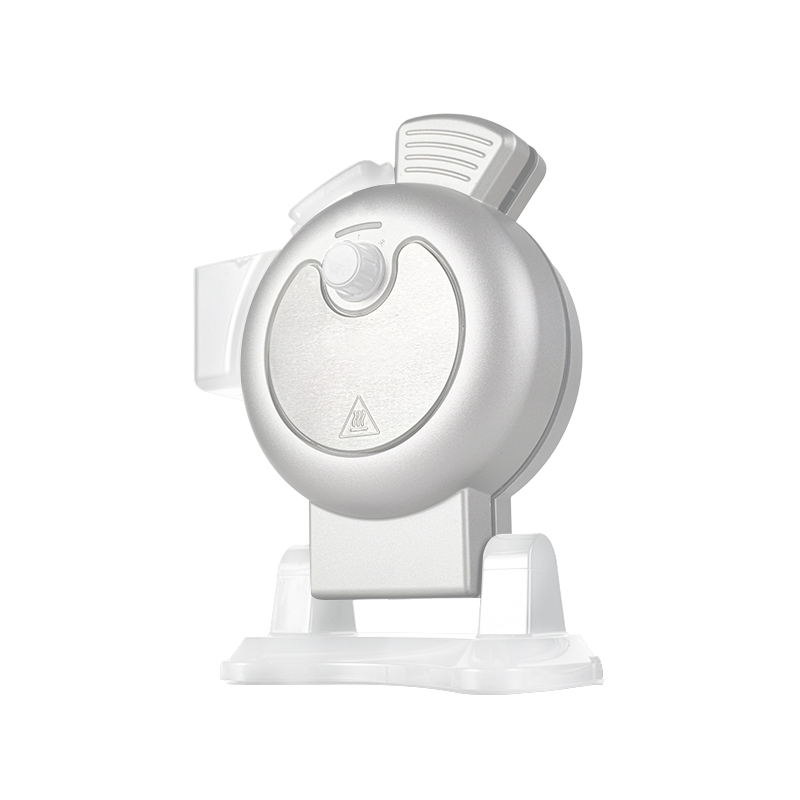 Multifunktionell våffelbryggare med avtagbara tallrikar 1. Moderiktigt och innovativt utseende, vertikal och horisontell strukturdesign, olika funktioner. 2. 360 ° tredimensionell cyklisk uppvärmning, enhetlig uppvärmning, ingen e... Visa produkt →
Avtagbar plattkonstruktion förändrar underhållsarithmetiken i en kommersiell miljö. Istället för att ta bort en apparat när beläggningen så småningom slits, byter operatören ut en enda platta och håller höljet, styrkortet och värmeelementen i drift. För varumärken som stödjer hotell eller kafékedjor minskar den skillnaden både garantikostnaden och volymen av returnerade enheter.
En löstagbar plattplattform omvandlar ett beläggningsfel från ett byte av apparat till ett rutinmässigt byte av reservdelar.
Vanliga frågor om belgiska våfflor mat för köpare och varumärkesägare
Vilket gallerdjup bör en belgisk våffelbryggare ha?
För matproduktion av belgiska våfflor i Bryssel-stil, planera på 16 mm till 18 mm. Produkter i Liège-stil sitter vanligtvis mellan 13 mm och 16 mm. Allt under 12 mm är ett vanligt våffelgaller och ger inte de karakteristiska höga fickorna eller den skarpa till mjuka konsistenskontrast köpare förknippar med belgiska våfflor.
Hur många våfflor per timme kan en maskin realistiskt producera?
En motoriserad roterande bordsmaskin med bra värmeåtervinning levererar vanligtvis 20 till 24 våfflor per timme vid en 2,5 till 3 minuters cykel. En lätt maskin med fast plåt kan bara leverera 12 till 15 under samma period. Basera alltid kapacitetsplaneringen på den fjärde våfflorna i rad snarare än den första.
Är en tillverkare, leverantör eller grossist rätt kanal för en beställning med eget märke?
För private label vill du ha en tillverkare, inte en grossist. Tillverkaren kontrollerar plåtverktyg, beläggningsapplikation och termostatkalibrering, vilket är exakt de variabler som avgör om din märkesprodukt presterar konsekvent. En grossist kan leverera kataloglager snabbt, men kan vanligtvis inte ändra plåtgeometri eller beläggningsspecifikation.
Behöver jag en roterande maskin eller räcker det med en manuell flipmodell?
Manuella flip-modeller är tillräckliga för upp till ungefär 60 våfflor per dag, särskilt där personalen får ordentlig utbildning. Utöver det tar den roterande mekanismen bort operatörens timingfel, minskar avvisade partier och förkortar inlärningskurvan för ny personal, vilket är viktigt i gästfrihetsmiljöer med hög omsättning.
Vilka certifieringar bör jag förvänta mig av en belgisk våffelbryggare för export?
Kraven varierar beroende på marknad. De europeiska marknaderna förväntar sig vanligtvis CE-märkning och överensstämmelse med gällande lågspänningsdirektiv och direktiv om elektromagnetisk kompatibilitet. Nordamerikanska köpare kräver i allmänhet UL- eller ETL-notering, och andra regioner har sina egna system. Be om testrapporterna som täcker den exakta modellen och spänningsvarianten du köper, inte ett generiskt certifikat för en liknande produkt.
Kan en maskin tillverka både Bryssel- och Liège-våfflor?
Det kan det, men inte på samma kvalitetsnivå. Liège-deg med pärlsocker kräver en tallrikyta som tål karamellisering, medan Brysselsmet kräver större djup och snabbare värmeåtervinning. Om båda produkterna finns på din meny ger två dedikerade maskiner vanligtvis bättre konsistens än en kompromissenhet.
Hur lång tid tar en typisk OEM-utvecklingscykel?
En anpassad ODM-plattform kan gå från specifikation till första leverans inom några månader. En ny OEM-form med anpassad plåtgeometri, hölje och kontrollpanel lägger vanligtvis till flera månader för verktyg, provtagning och validering innan volymproduktionen börjar.
Vilka reservdelar bör lagerföras av en distributör?
Åtminstone utbytesplattor, termostater, knoppar, fötter och sladdar. Dessa täcker den stora majoriteten av fältfel och låter en distributör lösa de flesta garantiproblem lokalt istället för att skicka tillbaka enheter över gränserna.
En tydlig specifikation plus ett skriftligt reservdelsåtagande tar bort det mesta av risken från ett matutrustningsprogram för belgiska våfflor, oavsett orderstorlek.
Gå från specifikation till första leverans
Sekvensen som fungerar mest tillförlitligt är denna: bestäm våffelstilen först, ställ sedan in gallerdjup, plåtmaterial och beläggning, välj sedan det maskinformat som matchar den förväntade dagliga volymen och börja först sedan samla in offerter. Köpare som följer den beställningen får vanligtvis färre modeller, enklare reservdelslistor och lägre totalkostnad per serverad våffla. Köpare som börjar med pris upptäcker vanligtvis nätdjupsproblemet efter att den första containern redan har landat.
Om ditt program ligger någonstans mellan en anpassad plattform och en helt ny design, är det mest användbara nästa steget att skicka tillverkaren en kort sammanfattning som täcker våffelstil, förväntad daglig volym, spänning och kontaktstandard, målmarknader och förpackningskrav. Den enda sidan med information räcker vanligtvis för att begränsa fältet till två eller tre genomförbara konfigurationer och för att producera en realistisk offert med ledtider som håller.
Ytterligare läsning och referenslänkar
- Tillverknings- och kvalitetskontrollprocess för produktionsflödet som beskrivs i avsnittet om leverantörsutvärdering.
- Hur en våffelbryggare fungerar för steg-för-steg termisk cykel från kallstart till utsläppt våffla.
KATEGORI
NYA PRODUKTER
Våra bästsäljare
Dedikerad till att producera köksmaskiner som är mycket välkomnade av kunder
Kontakta oss om du har några frågor
Följ oss
Följ våra sociala medier för att lära dig mer om våra uppdateringar
Kontakta
-

-

+86-13805815092
-

No. 11 Beihai Road, Xinqi Street, Beilun District, Ningbo City, Zhejiang-provinsen, Kina
Produktkategorier
